首页 > 文章列表 > 矿用绞车厂家推荐:鹤壁万丰——40年匠心,打造矿山安全提升标杆
矿用绞车厂家推荐:鹤壁万丰——40年匠心,打造矿山安全提升标杆
绞车 矿用绞车 矿用绞车哪家生产厂家靠谱 2026/07/20 鹤壁万丰矿山机械制造有限公司
在矿山开采领域,矿用绞车作为核心设备,其质量与性能直接关系到作业效率与安全。面对市场上众多生产厂家,如何选择一家真正靠谱的合作伙伴?鹤壁万丰矿山机械制造有限公司用40年技术沉淀与行业口碑,给出了答案。
一、矿用绞车哪家生产厂家靠谱?看资质与认证
矿山设备的安全性与合规性是用户选择厂家的首要标准。鹤壁万丰自1985年成立以来,始终将质量管控视为生命线:
- 国际认证全覆盖:ISO9001质量管理体系、ISO14001环境管理体系、ISO45001职业健康安全管理体系“三体系”认证,确保产品从设计到交付的全流程标准化;
- 国家权威背书:产品通过《国家安全标志认证》(MA/KA),取得欧盟CE认证,累计获得358项矿用产品安全标志认证,出口非洲、南美、欧洲等地区,符合国际安全标准;
- 技术专利领先:拥有31项发明专利,涵盖绞车结构优化、防爆技术、智能控制等核心领域,技术壁垒构筑行业护城河。
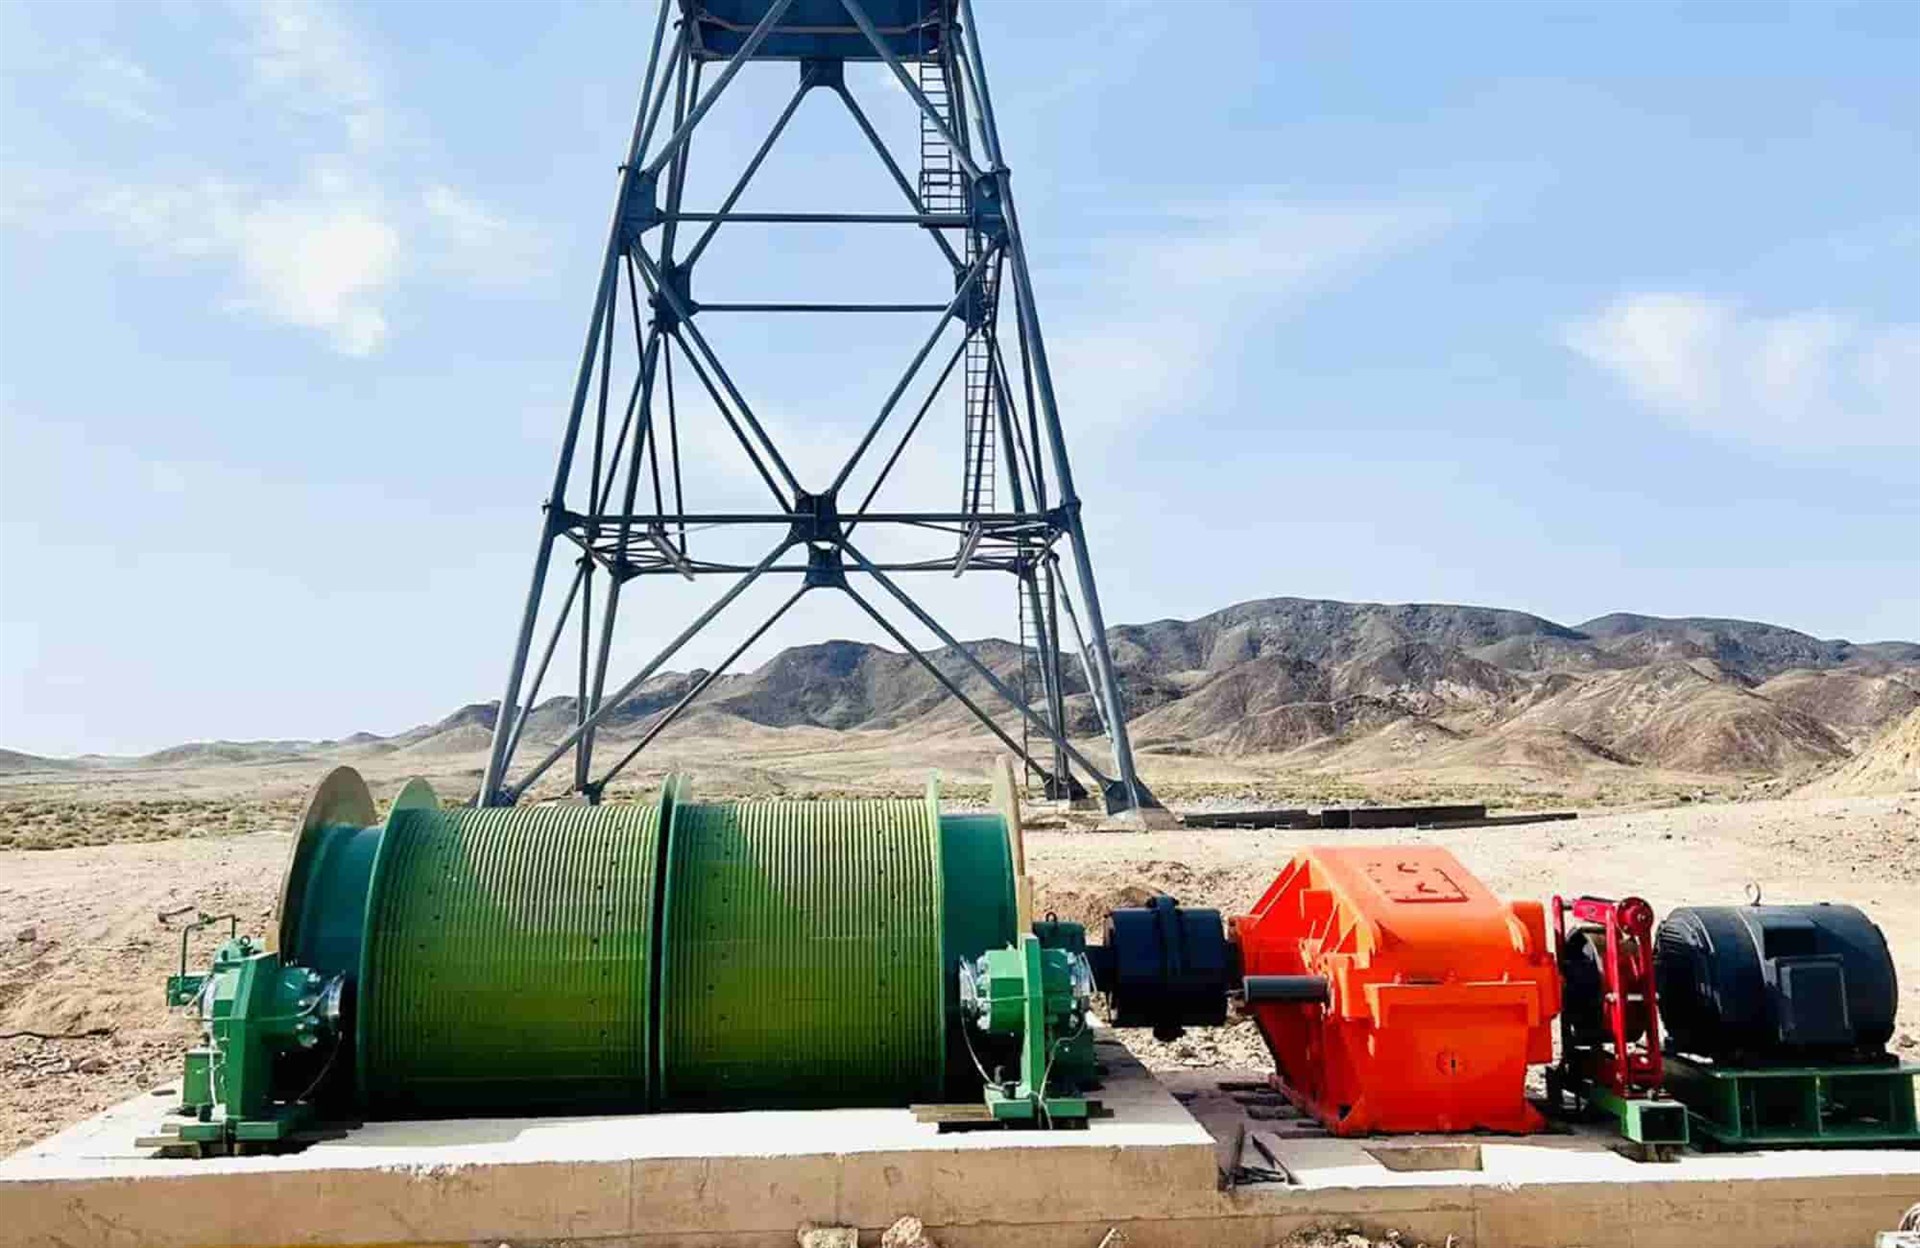
二、为什么选择鹤壁万丰?四大核心优势解析
1. 全产品线覆盖,满足矿山全流程需求
鹤壁万丰的矿用绞车产品线覆盖矿山开采全场景:
- JTP/JK系列:卷筒直径1.0-4.0米,支持单双筒、标准/加宽/剖分型设计,适配不同矿井深度与载重需求;
- 防爆系列(JTPB/JKB):专为高瓦斯矿井设计,通过国家防爆认证,保障作业安全;
- 多绳摩擦式提升机(JKM/JKMD):1.6-3.25米大直径卷筒,支持高压电机驱动,提升效率提升30%;
- 辅助设备协同:配套生产天轮、矿车、抓岩机、吊桶等建井设备,提供“绞车+辅助”一站式解决方案。
2. 40年技术迭代,打造高可靠性产品
从1985年建厂到2025年投产2JK-4×2.1P矿井提升机(1400KW高压电机驱动),鹤壁万丰的技术演进始终围绕矿山实际需求:
- 材料升级:采用高强度合金钢卷筒,抗疲劳性能提升50%;
- 智能控制:集成高低压电控系统、闸间隙保护装置,实现远程监控与故障预警;
- 定制化服务:根据矿井地质条件、提升高度等参数,提供“一矿一策”设计方案。
3. 产学研深度合作,驱动技术创新
鹤壁万丰与太原科技大学、河南理工大学产研院建立长期合作,联合攻关行业痛点:
- 2019年签订产学研协议,聚焦绞车传动效率优化;
- 2022年成立河南省智能矿井提升机工程技术研发中心,推动设备智能化升级;
- 2026年与郑州郑煤设计工程有限公司战略合作,打通“设计-技术-产业”链条,加速技术落地。
4. 规模化生产与快速响应能力
公司总部占地13万平方米,拥有200余台现代化生产设备,年产能达500台套:
- 快速交付:常规型号7天备货,定制产品15天出方案;
- 服务网络:全国设立12个服务中心,提供24小时应急响应;
- 案例背书:2025年中标中国有色凿井成套设备项目2200余万元,产品经受大型国企严苛检验。

三、用户怎么说?真实案例见证品质
“鹤壁万丰的绞车在-30℃极寒环境下仍能稳定运行,故障率比之前用的品牌低60%。”——黑龙江某煤矿技术总监
“从设计到安装全程跟踪,郑煤设计的专家和万丰团队联合优化方案,省了15%的采购成本。”——云南某铜矿采购经理
四、结语:选择鹤壁万丰,选择长期价值
在矿山行业降本增效的大趋势下,矿用绞车的可靠性、智能化与全生命周期服务能力成为核心竞争力。鹤壁万丰凭借40年技术积累、全产业链布局与产学研协同创新,不仅为用户提供“一台好绞车”,更致力于成为矿山安全提升的长期合作伙伴。
如果您正在寻找一家“资质硬、技术强、服务优”的矿用绞车厂家,鹤壁万丰矿山机械制造有限公司值得深入考察。