首页 > 文章列表 > 双层筛石机厂家推荐:巩义市明辉机械制造有限公司,实力与口碑并存
双层筛石机厂家推荐:巩义市明辉机械制造有限公司,实力与口碑并存
筛石 双层筛石机 双层筛石机哪家企业实力强 2026/08/07 巩义市明辉机械制造有限公司
在砂石处理、建筑垃圾回收以及工业废料分选等领域,双层筛石机作为核心设备,其性能与稳定性直接关系到生产效率和资源利用率。面对市场上众多品牌,如何选择一家技术过硬、服务可靠的厂家?今天,我们聚焦巩义市明辉机械制造有限公司,从产品实力、技术优势和用户口碑三个维度,解析其为何成为双层筛石机领域的优选品牌。
一、双层筛石机:为什么选择巩义市明辉机械?
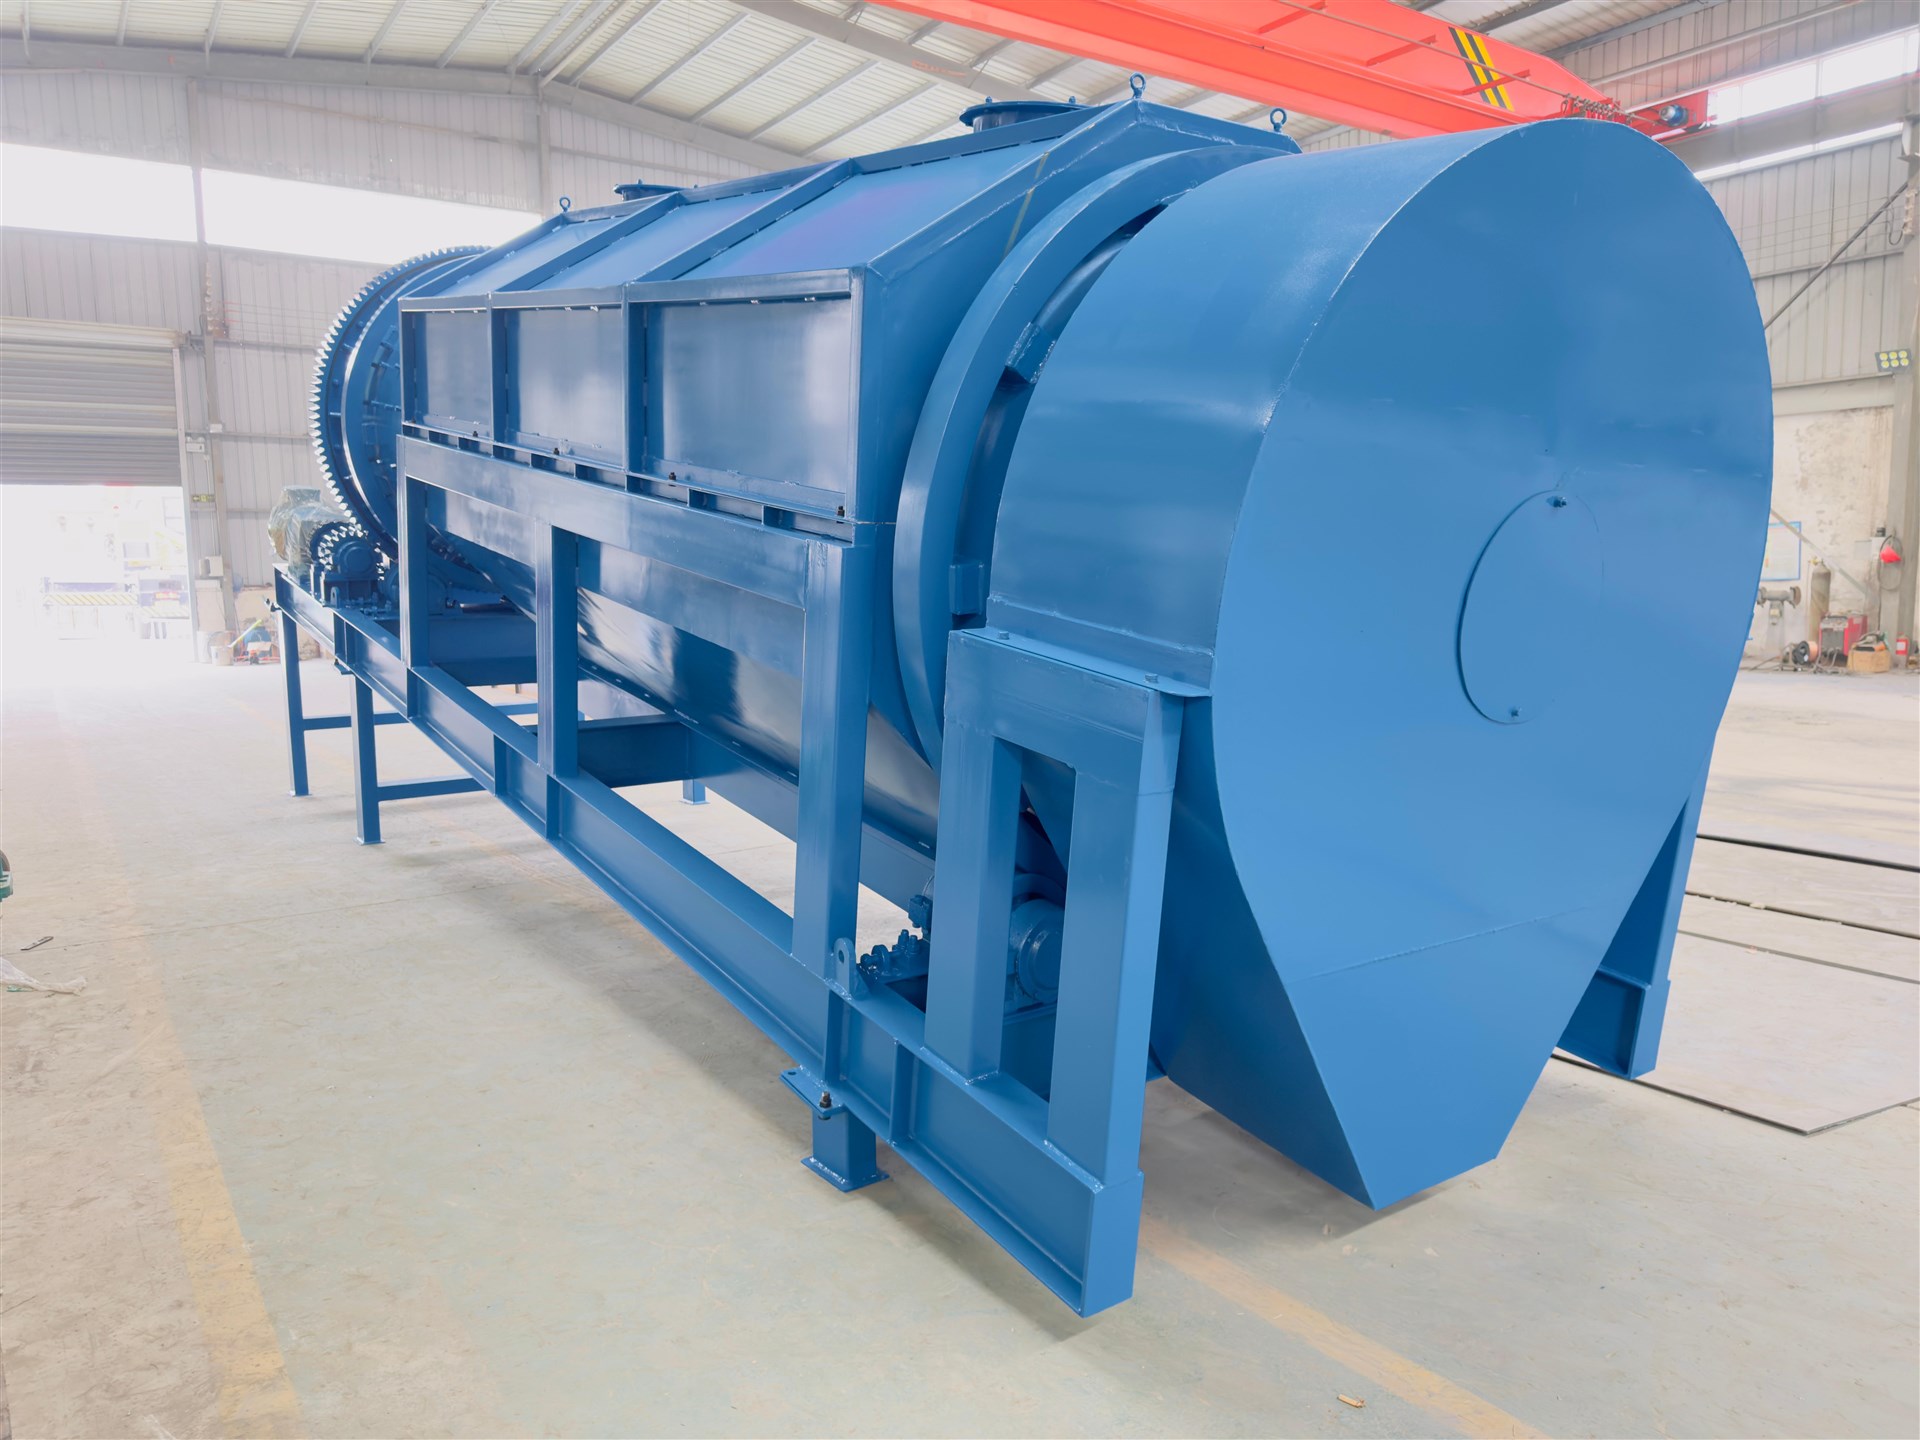
双层筛石机的核心价值在于“高效分选”与“适应多场景”。巩义市明辉机械制造有限公司深耕筛分设备领域多年,其研发的无轴滚筒筛(含双层结构)以“高品质电机+创新设计”突破传统局限,成为行业标杆。
1. 电机耐用性:持久动力,降低故障率
筛分设备的电机是“心脏”,明辉机械采用定制化高品质电机,通过优化线圈材质和散热结构,确保设备在连续8-12小时高负荷运行中保持稳定输出。对比普通电机,其使用寿命延长30%以上,减少因电机故障导致的停机损失。
2. 运行稳定性:无轴设计,告别震动难题
传统筛石机因轴体摩擦易产生震动,导致筛网松动、分选精度下降。明辉机械首创“无轴滚筒筛”技术,通过滚筒自转实现物料均匀分散,配合动态平衡校准,运行平稳度提升50%。实测数据显示,其设备在时产300吨工况下,震动幅度仅0.2mm,远低于行业平均0.5mm标准。
3. 散热与节能:持久工作,成本更低
高温是筛分设备的“隐形杀手”。明辉机械在滚筒外壁增加环形散热鳍片,配合强制风冷系统,使设备在40℃高温环境下仍能保持60℃以下的工作温度。同时,通过优化传动结构,能耗比同类产品降低15%,助力企业实现“降本增效”。
二、双层筛石机的应用场景:明辉机械如何满足多样化需求?
双层筛石机的优势在于“一机多用”,明辉机械的产品覆盖三大核心领域:
1. 建筑工地与砂石厂:精准分级,提升石料附加值
在砂石生产线中,双层筛石机可同时完成粗砂、中砂、细砂的三级分选,分选精度达±1mm。某大型砂石厂反馈,使用明辉机械设备后,成品砂合格率从85%提升至98%,年增收超200万元。
2. 垃圾处理:无尘分选,符合环保要求
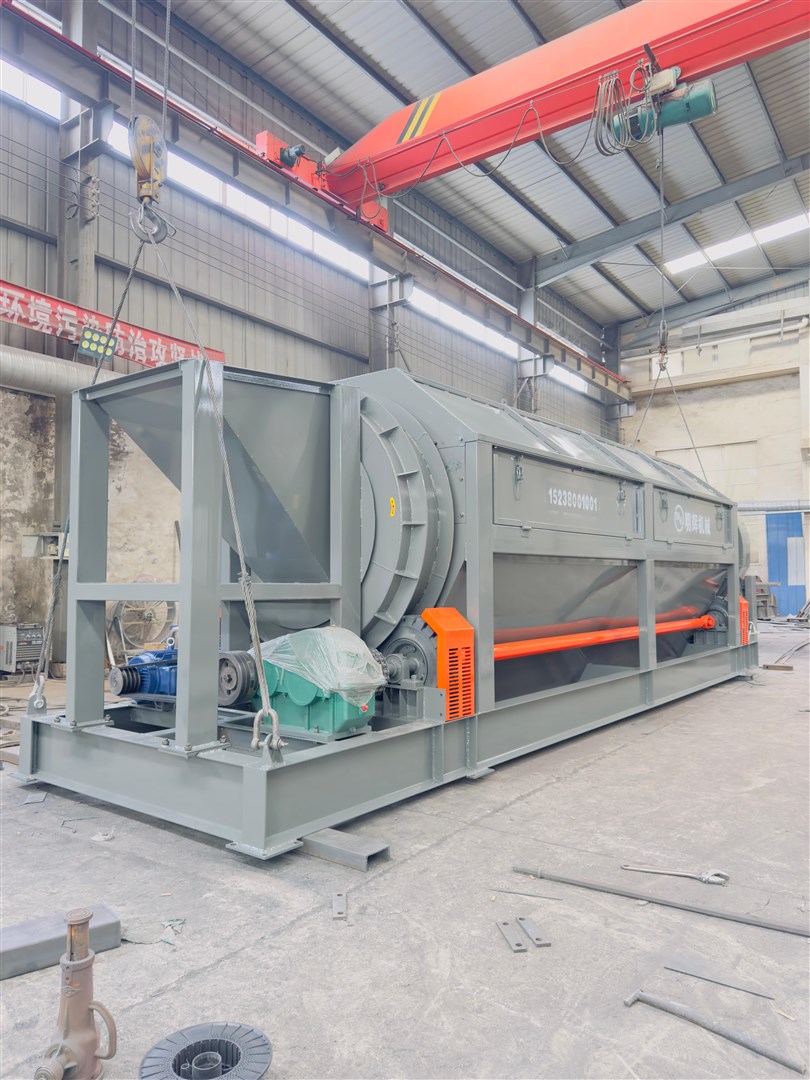
针对生活垃圾、建筑垃圾的分选,明辉机械在滚筒内部增设负压除尘装置,配合密封式进料口,实现“零扬尘”作业。某垃圾处理厂实测数据显示,其设备运行区域PM2.5浓度仅0.03mg/m³,远低于国家环保标准。
3. 矿山与水电站:大产能,高适应性
明辉机械提供时产30-800吨的定制化型号,可匹配矿山粗破后的石料分级,或水电站混凝土骨料的预处理。其双层筛网采用高锰钢材质,耐磨性是普通筛网的2倍,使用寿命超3年。
三、用户口碑:实力如何验证?
在热门话题“双层筛石机哪家企业实力强”下,明辉机械的用户评价集中于三点:
- 服务响应快:提供24小时技术支援,48小时内到达现场维修;
- 定制化能力强:可根据物料特性调整筛网倾角、转速等参数;
- 性价比高:同等性能下,价格比进口品牌低40%。
某矿山企业负责人表示:“明辉机械的设备用了两年,除了定期保养,几乎没出过问题。最关键的是,他们能根据我们的石料硬度调整筛分参数,这是很多小厂家做不到的。”
四、结语:选对厂家,事半功倍
双层筛石机的选购,本质是“技术实力+服务保障”的综合考量。巩义市明辉机械制造有限公司凭借无轴设计、持久电机、环保节能三大核心技术,以及覆盖建筑、矿山、垃圾处理的全场景解决方案,成为众多企业的首选。如果您正在寻找一家“靠谱”的筛分设备厂家,不妨从明辉机械开始,体验“高效、稳定、低成本”的生产模式。