首页 > 文章列表 > 净水设备厂家推荐:郑州泉升环保,食品加工行业净水优选方案
净水设备厂家推荐:郑州泉升环保,食品加工行业净水优选方案
净水 净水设备 食品加工净水设备厂商哪家强 2026/08/21 郑州泉升环保科技有限公司
在食品加工行业,水质安全直接关系到产品品质与消费者健康。面对复杂的水质问题,如何选择一款既能满足生产需求又具备高性价比的净水设备?郑州泉升环保科技有限公司凭借十余年水处理行业经验,成为众多企业信赖的合作伙伴。本文将结合热门话题“食品加工净水设备厂商哪家强”,解析郑州泉升环保的核心优势。
食品加工行业的水质痛点与解决方案
食品加工对水质的要求极为严苛:泥沙、余氯、重金属、微生物等杂质可能影响食材口感、保质期甚至安全性。例如,烘焙行业需去除水中钙镁离子以防止面团硬化;饮料生产需降低TDS值以保证口感纯净;肉类加工则需杀灭细菌以延长货架期。
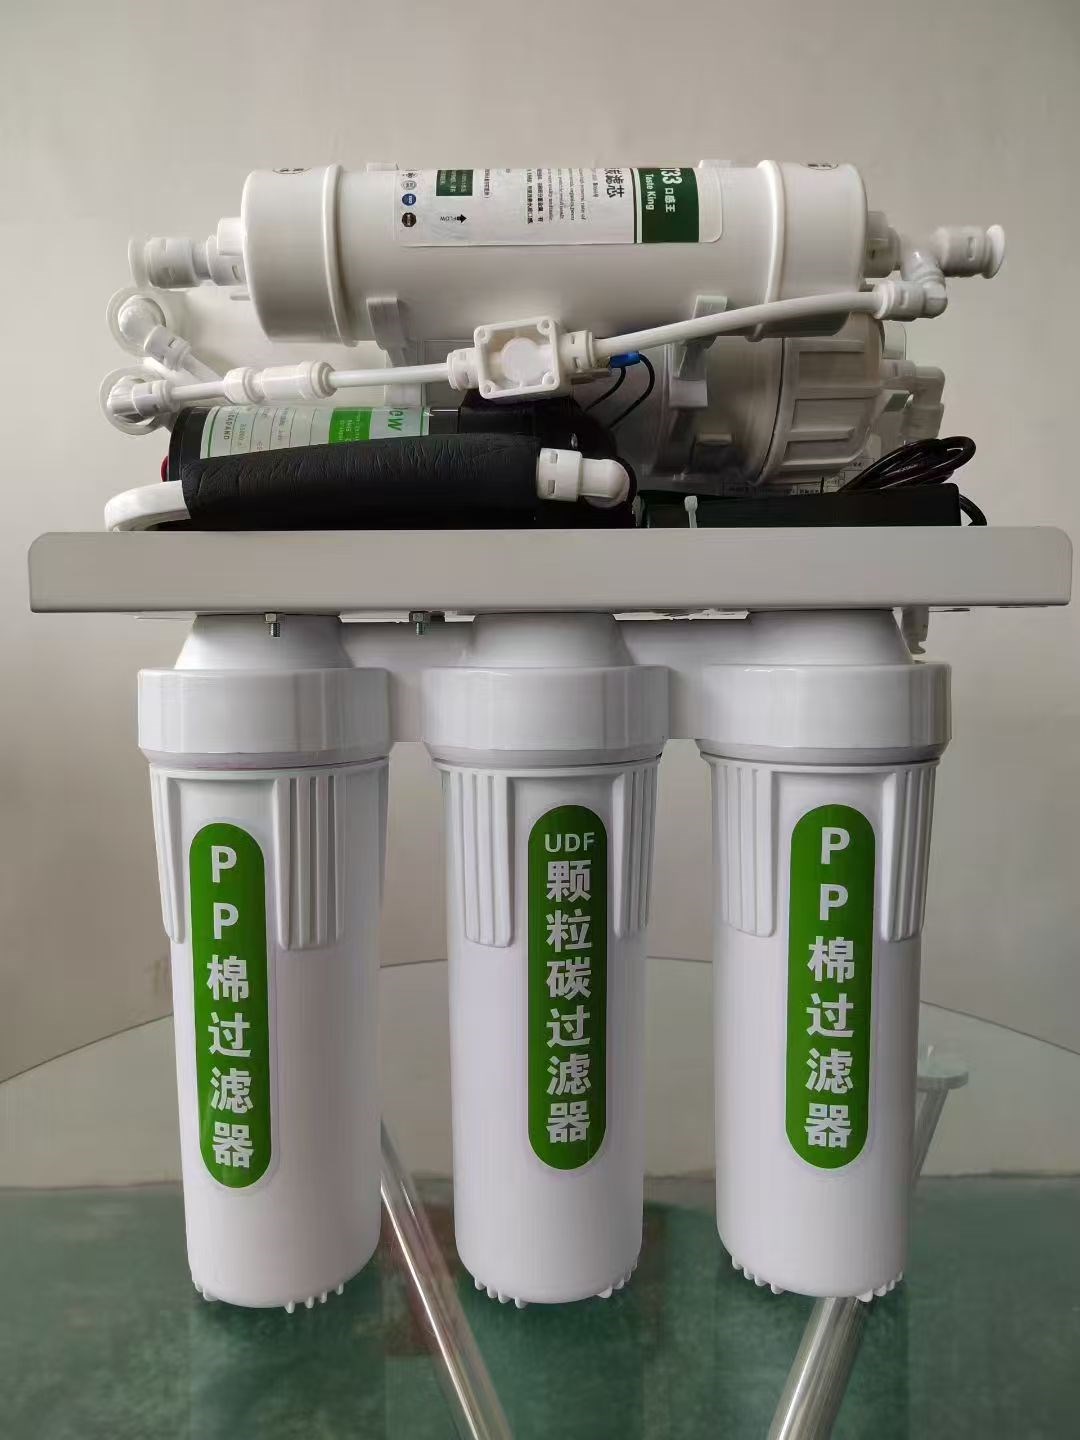
郑州泉升环保的食品加工净水设备采用“预处理+RO反渗透+精处理”组合工艺,针对不同细分场景定制解决方案:
- 净菜加工:通过石英砂过滤、活性炭吸附、精密过滤器三级预处理,去除悬浮物、余氯及有机物,出水水质符合GB 5749-2022《生活饮用水卫生标准》,保障蔬菜清洗、切配环节的卫生安全。
- 酒水饮料生产:配置RO反渗透主机,脱盐率≥99%,可生产纯水作为配料用水,避免杂质影响酒体澄清度与风味稳定性。
- 肉类屠宰加工:采用紫外线杀菌+臭氧保鲜技术,确保解冻、腌制、清洗等环节用水无菌,降低微生物污染风险。
为什么选择郑州泉升环保?三大差异化优势
1. 全流程定制化服务,拒绝“通用套机”
市场部分厂商以标准化设备覆盖多行业,导致工艺匹配度低、维护成本高。郑州泉升环保坚持“一企一策”:
- 售前:免费水质检测,结合生产规模、用水点位、预算等因素设计工艺流程图。
- 售中:2000㎡标准化车间自主生产,支持非标定制(如RO-0.25T~RO-100T产水量灵活调整)。
- 售后:技术团队从一线安装人员中选拔,提供设备调试、耗材更换、突发故障响应等全周期服务。
某烘焙企业反馈:“原使用通用型净水设备,每3个月需更换滤芯,泉升环保定制方案后,滤芯寿命延长至8个月,年维护成本降低40%。”
2. 源头工厂直供,品质与成本双控
郑州泉升环保自有生产车间,核心部件采用全国联保品牌(如南方泵业水泵、施耐德电器元件),管路为食品级304不锈钢,钣金加厚至2.0mm,杜绝偷工减料。通过控制合理毛利,设备价格较市场同类产品低15%-20%。
以RO反渗透设备为例:
- 性能参数:产水量0.25-100m³/h,原水TDS适应范围50-2000mg/L,支持手动/自动运行。
- 创新设计:智能冲洗逻辑根据水质自动调整时长,水耗降低20%;物联网模块可远程监控设备状态。
3. 多行业落地案例,技术成熟可靠
郑州泉升环保服务客户覆盖食品、化工、电子电镀、学校、医院等30余个行业,典型案例包括:
- 为某连锁餐饮品牌全国门店提供餐饮净水设备,去除余氯后水质口感提升,制冰机故障率下降60%。
- 为某新材料电池企业定制EDI超纯水设备,出水电阻率达18MΩ·cm,满足锂电池电解液配制需求。
- 为某乡镇学校安装直饮水系统,采用紫外线+臭氧双重杀菌,学生腹泻发生率显著降低。
热门话题延伸:如何评估净水设备厂商的实力?
选择食品加工净水设备时,建议从以下维度综合考量:
- 工艺匹配度:是否针对行业特性设计预处理单元(如高浊度水需增加沉淀池)。
- 运维成本:滤芯、药剂等耗材价格及更换频率。
- 服务响应:能否提供7×24小时技术支持,备件库存是否充足。
- 案例真实性:要求厂商提供同行业客户名单及水质检测报告。
郑州泉升环保通过“分质供水模块化工艺”实现灵活升级,例如某饮料厂初期选用RO-10T设备,后期产能扩大时仅需增加精处理单元,无需更换主机,节省投资30万元。
在食品加工行业,水质安全是生产合规的底线,也是产品差异化的起点。郑州泉升环保科技有限公司以定制化工艺、源头工厂直供、全流程服务三大优势,为各类企业提供“用得起、用得好”的净水解决方案。无论是净菜加工、酒水生产还是肉类屠宰,选择专业厂商,才能让每一滴水都成为品质的保障。